Procesy, które opanowaliśmy.
Sześć rodzin procesów – łącznie 164 – to elementy składowe każdej maszyny, którą projektujemy. Po rozwinięciu wybranej rodziny zobaczą Państwo wszystkie procesy, które możemy wbudować w Państwa maszynę, samodzielnie lub w połączeniu z innymi. Gdy proces wymaga urządzenia specjalistycznego dostawcy, takiego jak generator ultradźwiękowy czy tester szczelności, dobieramy je, integrujemy i odpowiadamy za całą maszynę.


ASSEMBLE
Składa Państwa komponenty w jeden zespół: pozycjonowanie, wciskanie, wkręcanie i mocowanie w powtarzalnej sekwencji.
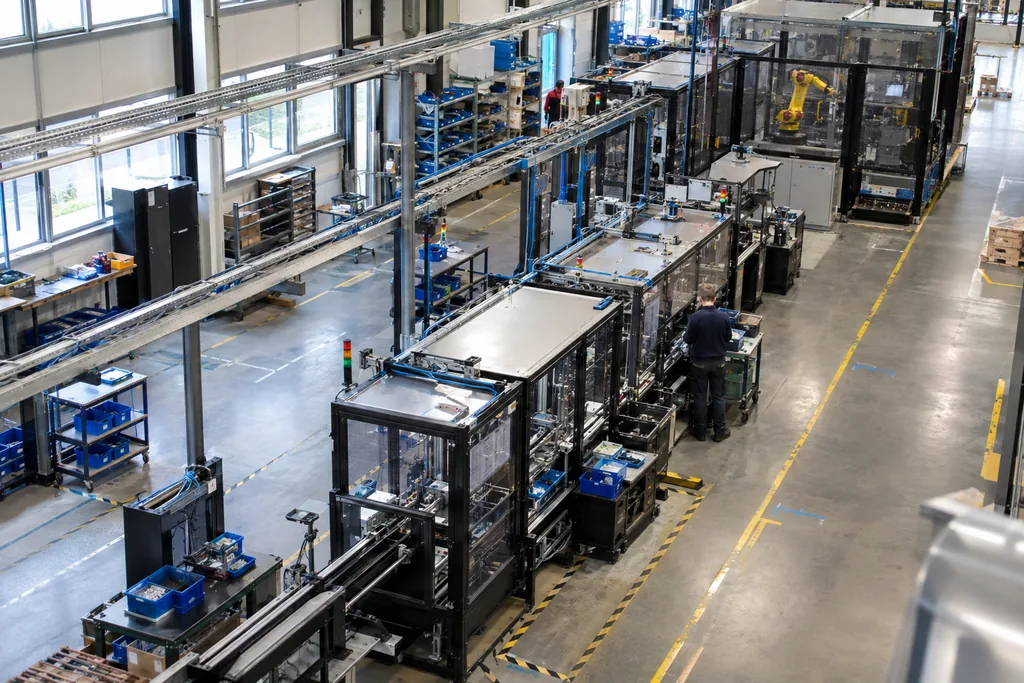
Państwa produkt trafia na stanowisko jako osobne komponenty, a musi je opuścić jako jeden zespół, z każdym komponentem we właściwym położeniu, cykl po cyklu. Projektujemy i wykonujemy przyrządy, które pozycjonują i mocują części, a wokół nich integrujemy wkręcanie, wciskanie oraz montaż zrobotyzowany lub wspomagany cobotami, od pojedynczej stacji po kompletny system montażowy.
Przykłady zastosowań
- Tworzywa techniczne i wyroby rozdmuchowe: zrobotyzowany montaż części formowanych z tworzyw sztucznych, ze stacjami wkręcania i wciskania.
- Urządzenia elektryczne: montaż komponentów elektrycznych i AGD przed testami funkcjonalnymi.
- Wyroby przemysłowe: modernizacja istniejących zrobotyzowanych linii montażowych, od wymiany przestarzałego sterowania po kompleksową modernizację systemów zrobotyzowanych.
Procesy w tej rodzinie24 procesy
Wkręcanie i połączenia gwintowe4 procesy
- Wkręcanie
- Wkręcanie wielowrzecionowe i dokręcanie nakrętek
- Automatyczne podawanie śrub (wdmuchiwanie przez wąż lub pobieranie z podajnika)
- Wkręcanie wkrętów samogwintujących w tworzywa sztuczne
Wciskanie6 procesów
- Prasowanie i wciskanie (serwoprasy, prasy pneumatyczne i hydropneumatyczne)
- Wciskanie wkładek gwintowanych i mosiężnych
- Wciskanie łożysk, tulei i tulejek
- Wciskanie pinów, kołków ustalających i styków press-fit
- Wciskanie wałów, kół zębatych i piast
- Montaż skurczowy (nagrzewanie indukcyjne lub chłodzenie)
Osadzanie i montaż komponentów8 procesów
- Montaż zatrzaskowy i zakładanie klipsów
- Zakładanie O-ringów i uszczelek
- Zakładanie pierścieni Segera i pierścieni ustalających
- Montaż sprężyn (naciskowych, skrętnych, wstępnie napiętych)
- Osadzanie uszczelek płaskich, przepustów, korków i kapturków
- Zaciskanie opasek do węży i opasek uszkowych
- Podłączanie złączy, przewodów i węży
- Osadzanie styków i zacisków elektrycznych
Montaż zrobotyzowany2 procesy
- Montaż zrobotyzowany
- Montaż wspomagany cobotami
Operacje pomocnicze3 procesy
- Smarowanie, olejenie i dozowanie środków smarnych
- Regulacja i ustawianie (siła sprężyny, luz, punkt przełączania)
- Dobór i montaż podkładek regulacyjnych (kompensacja luzu)
Przyrządy montażowe1 proces
- Projektowanie i wykonanie przyrządów, gniazda ustalające dla wariantów z szybkim przezbrojeniem

JOIN
Trwale łączy części metalowe i z tworzyw sztucznych: spawaniem, zgrzewaniem, nitowaniem, klejeniem lub uszczelnianiem.
Części z tego samego lub z różnych materiałów muszą zostać trwale połączone, a połączenie musi przenosić obciążenie lub zapewniać szczelność tam, gdzie wymaga tego produkt. Metodę łączenia dobieramy na podstawie materiałów i wymagań wobec połączenia, a następnie projektujemy dla stanowisk zrobotyzowanych lub ręcznych przyrządy spawalnicze, oprzyrządowanie i urządzenia dozujące, które utrzymują części i wykonują połączenie.
Przykłady zastosowań
- Komponenty motoryzacyjne: zgrzewanie oporowe punktowe podzespołów metalowych oraz nitowanie tam, gdzie łączone są materiały lekkie lub różnoimienne.
- Komponenty motoryzacyjne: przyrządy spawalnicze i oprzyrządowanie projektowane i wykonywane dla zrobotyzowanych i ręcznych stanowisk spawalniczych.
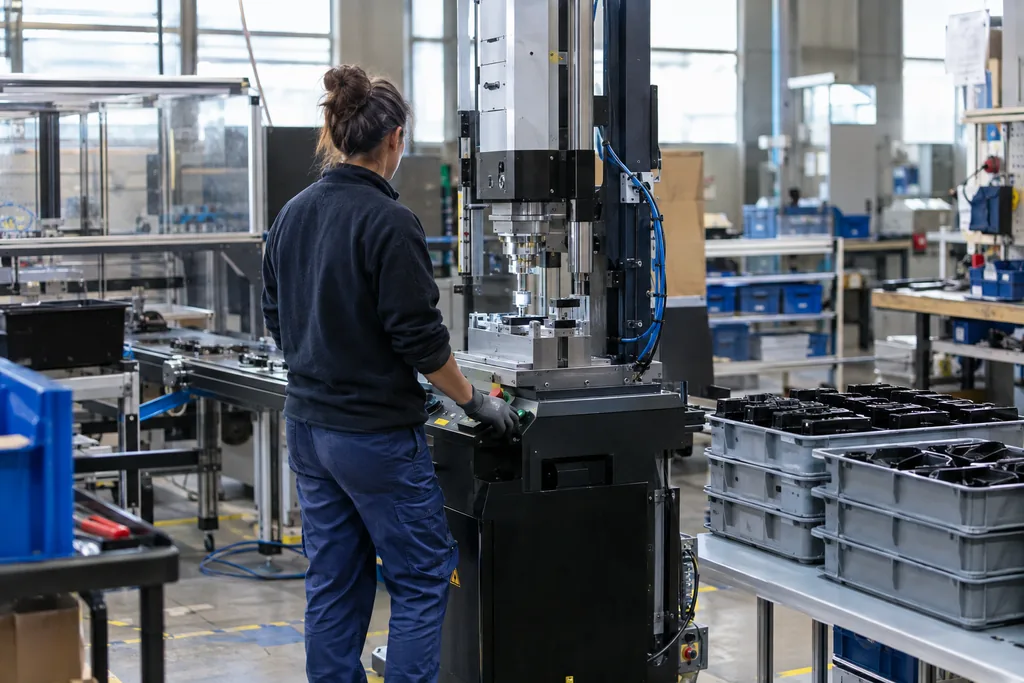
- Tworzywa techniczne i wyroby rozdmuchowe: zgrzewanie ultradźwiękowe części z tworzyw sztucznych, klejenie, uszczelnianie i dozowanie.
Procesy w tej rodzinie38 procesów
Zgrzewanie oporowe3 procesy
- Zgrzewanie oporowe punktowe
- Zgrzewanie garbowe nakrętek i sworzni
- Zgrzewanie liniowe
Spawanie łukowe i lutowanie5 procesów
- Zrobotyzowane spawanie MIG/MAG
- Zrobotyzowane spawanie TIG
- Zgrzewanie łukowe kołków (z zapłonem przez podniesienie, krótkim cyklem)
- Lutowanie twarde (lutospawanie MIG, lutowanie indukcyjne)
- Lutowanie miękkie selektywne i indukcyjne
Zgrzewanie tworzyw sztucznych5 procesów
- Zgrzewanie ultradźwiękowe
- Zgrzewanie podczerwienią
- Zgrzewanie wibracyjne
- Zgrzewanie tarciowe obrotowe
- Zgrzewanie laserowe tworzyw sztucznych (metoda transmisyjna)
Nitowanie tworzyw i osadzanie wkładek5 procesów
- Nitowanie na gorąco (podgrzewany stempel)
- Nitowanie gorącym powietrzem i na zimno
- Nitowanie podczerwienią
- Nitowanie i zaginanie ultradźwiękowe
- Wtapianie wkładek na gorąco i ultradźwiękowo
Łączenie mechaniczne10 procesów
- Nitowanie
- Nitowanie samoprzebijające (SPR)
- Nitowanie nitami zrywalnymi
- Osadzanie nitonakrętek i nitośrub
- Nitowanie orbitalne i radialne
- Przetłaczanie (clinching)
- Osadzanie nakrętek i kołków samozaciskowych
- Zawijanie krawędzi (rolkowe zrobotyzowane, stołowe)
- Zaciskanie końcówek przewodów, tulejek i okuć węży
- Zakuwanie i roztłaczanie elementów metalowych
Klejenie i uszczelnianie8 procesów
- Klejenie
- Dozowanie ściegów i punktów, uszczelnianie
- Dozowanie i mieszanie materiałów 1K i 2K
- Dozowanie klejów topliwych (hot-melt)
- Uszczelki formowane w miejscu (FIPG) i uszczelki piankowe (FIPFG)
- Zalewanie i hermetyzacja
- Nakładanie taśm klejących, podkładek i łatek
- Utwardzanie UV i IR
Oprzyrządowanie spawalnicze i podzespoły BIW2 procesy
- Przyrządy spawalnicze i oprzyrządowanie
- Montaż podzespołów nadwozia surowego (BIW)
SHAPE
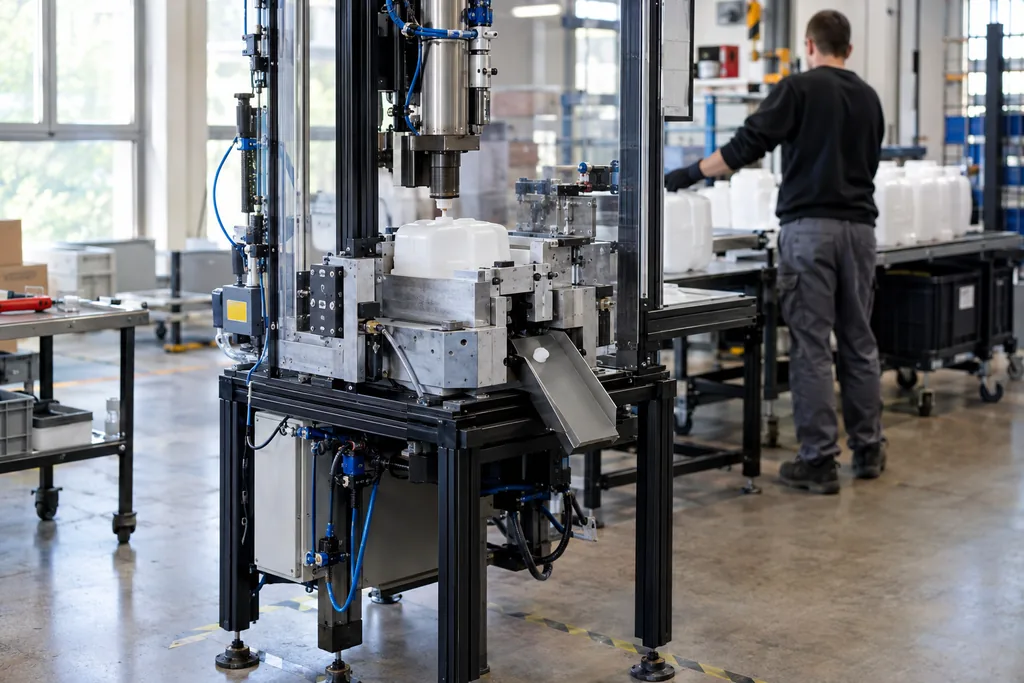
Tnie, obrabia i kształtuje Państwa części: usuwa wlewki, okrawa krawędzie, wykrawa otwory i przygotowuje powierzchnie.
Część często trafia do maszyny z wlewkami do usunięcia, krawędziami do okrawania, otworami, które trzeba jeszcze wykonać, lub powierzchnią do przygotowania. Integrujemy w maszynie usuwanie wlewków, okrawanie, wykrawanie, obróbkę skrawaniem w linii, kształtowanie i przygotowanie powierzchni, a część jest utrzymywana w przyrządzie zaprojektowanym dla jej geometrii, dzięki czemu trafia do kolejnej operacji w ostatecznej postaci.
Przykłady zastosowań
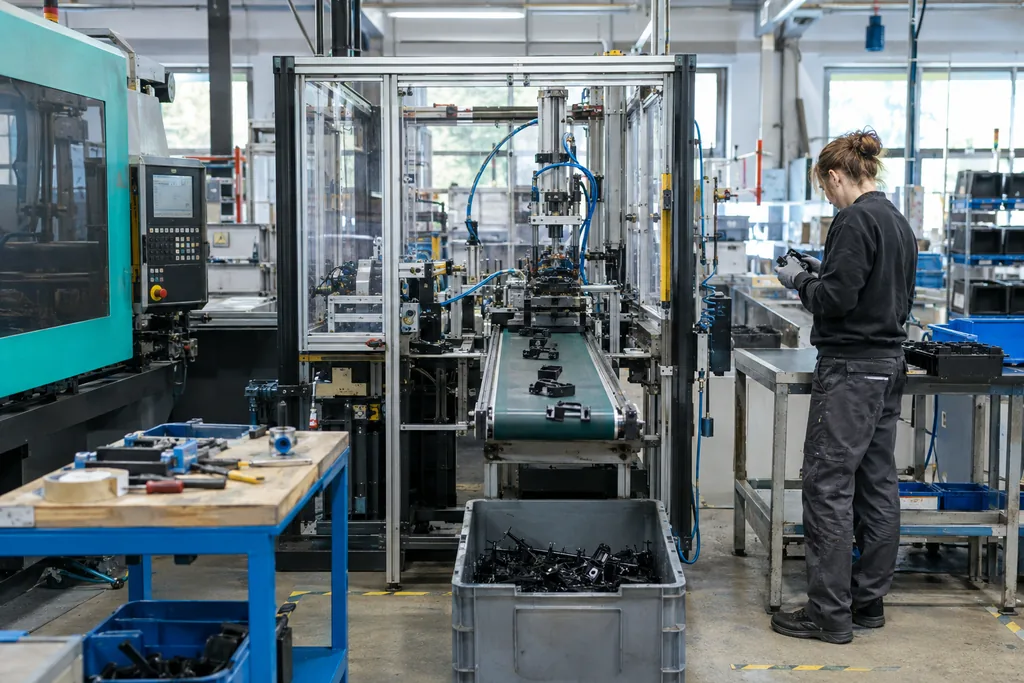
- Tworzywa techniczne i wyroby rozdmuchowe: usuwanie wlewków z części formowanych, frezowanie i okrawanie krawędzi oraz otworów.
- Tworzywa techniczne i wyroby rozdmuchowe: wykrawanie i przebijanie otworów i wycięć.
Procesy w tej rodzinie20 procesów
Wykańczanie po formowaniu7 procesów
- Usuwanie wlewków: oddzielanie części od wlewu głównego i kanałów wlewowych (w stacji lub w chwytaku)
- Usuwanie wypływek z wyrobów rozdmuchowych
- Frezowanie i okrawanie
- Okrawanie gorącym nożem
- Cięcie ultradźwiękowe
- Wykrawanie i przebijanie
- Gratowanie i stępianie krawędzi
Cięcie1 proces
- Cięcie na długość węży, rur i profili
Obróbka skrawaniem w linii4 procesy
- Wiercenie
- Gwintowanie i wygniatanie gwintów
- Rozwiercanie i pogłębianie
- Zrobotyzowane szlifowanie i polerowanie
Kształtowanie4 procesy
- Gięcie rur, drutu i języczków
- Kielichowanie i kształtowanie końcówek rur
- Tłoczenie reliefowe i dotłaczanie
- Prostowanie
Przygotowanie powierzchni4 procesy
- Czyszczenie i przedmuchiwanie
- Czyszczenie śniegiem CO2
- Eliminacja ładunków elektrostatycznych (przedmuch zjonizowanym powietrzem)
- Obróbka plazmowa, koronowa i płomieniowa

HANDLE
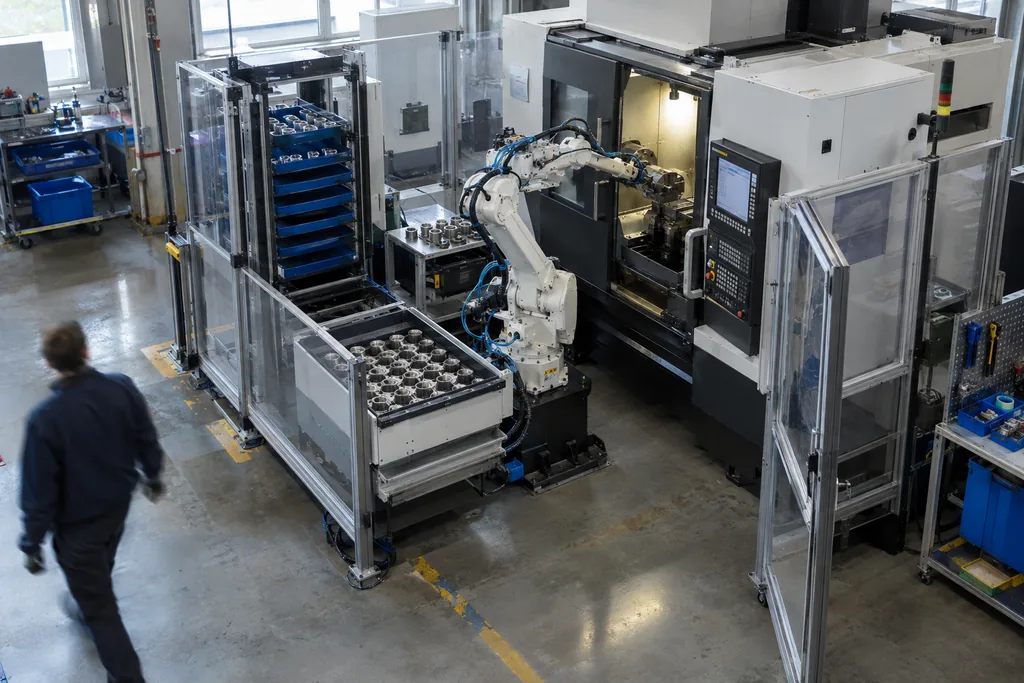
Przemieszcza, podaje, pobiera i układa Państwa części między operacjami, od pierwszej stacji aż po paletę.
Części muszą docierać do każdej operacji we właściwej orientacji, przemieszczać się między stacjami i opuszczać linię, a ręczne podnoszenie nie może stać się wąskim gardłem. Ten przepływ projektujemy jako część maszyny: podawanie części, transport przenośnikowy, pobieranie z pojemników z prowadzeniem wizyjnym (bin picking), obsługę maszyn, depaletyzację i paletyzację, z chwytakami i narzędziami końcowymi robota zaprojektowanymi dla Państwa części. Zakres obejmuje zarówno standardowe przenośniki rolkowe, jak i w pełni zautomatyzowane gniazda paletyzacji z robotami.
Przykłady zastosowań
- Wyroby przemysłowe: systemy przenośnikowe, depaletyzacja i zrobotyzowane gniazda paletyzacji na końcu linii, które zastępują powtarzalne ręczne podnoszenie.
- Komponenty motoryzacyjne: pobieranie z pojemników losowo ułożonych części metalowych z prowadzeniem wizyjnym (bin picking) do zasilania linii produkcyjnej.
- Tworzywa techniczne i wyroby rozdmuchowe: podawanie części podajnikami wibracyjnymi, manipulacja zrobotyzowana między stacjami i obsługa maszyn.
Procesy w tej rodzinie32 procesy
Podawanie części7 procesów
- Wibracyjne podajniki misowe
- Podajniki liniowe i separatory
- Podajniki schodkowe
- Podajniki elastyczne z systemem wizyjnym
- Zasobniki i elewatory do części luzem
- Manipulacja tacami i blistrami, magazyny tac
- Podawanie z taśmy na szpuli i z magazynków
Manipulacja zrobotyzowana4 procesy
- Pick-and-place (roboty kartezjańskie, SCARA, delta, bramowe)
- Pobieranie z pojemników z prowadzeniem wizyjnym (bin picking)
- Pozycjonowanie robota z prowadzeniem wizyjnym (2D/3D, na przenośnikach i w przyrządach)
- Zrobotyzowana obsługa maszyn (pras, wtryskarek, obrabiarek CNC)
Transfer między stacjami5 procesów
- Indeksowane stoły obrotowe
- Transfer liniowy indeksowany
- Systemy transferu palet (nośników części)
- Transfer krokowy (walking beam) i wahadłowy
- Interfejsy AGV i AMR
Transport przenośnikowy4 procesy
- Przenośniki rolkowe, taśmowe i łańcuchowe
- Akumulacja i bufory
- Podnośniki i przenośniki pionowe
- Obrotnice, zwrotnice i moduły łączenia strumieni
Orientowanie i przewracanie3 procesy
- Pozycjonery, przewracarki i obrotniki, również do spawania
- Stacje orientujące
- Ergonomiczne urządzenia wspomagające podnoszenie i manipulatory
Koniec linii6 procesów
- Zrobotyzowana paletyzacja
- Depaletyzacja
- Układanie przekładek międzywarstwowych i arkuszy slip-sheet
- Pakowanie gotowych części do kartonów i opakowań zwrotnych
- Owijanie folią stretch i spinanie taśmą
- Sortowanie OK/NOK i odprowadzanie braków
Narzędzia końcowe robota3 procesy
- Chwytaki mechaniczne i narzędzia końcowe robota projektowane na miarę
- Zmieniacze narzędzi
- Chwytaki podciśnieniowe, magnetyczne i igłowe
INSPECT
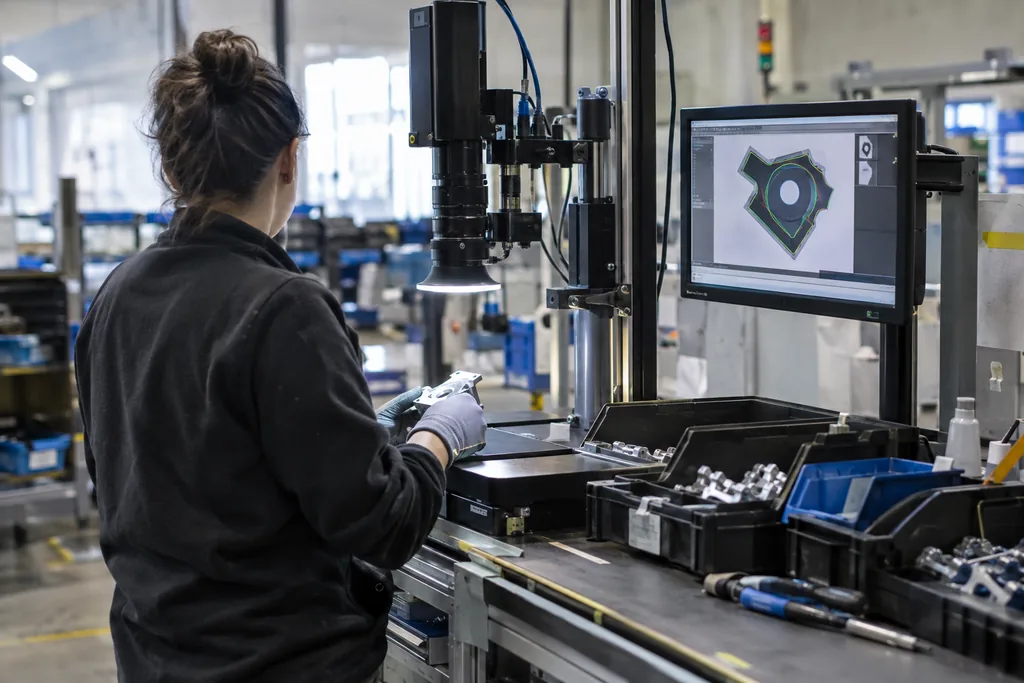
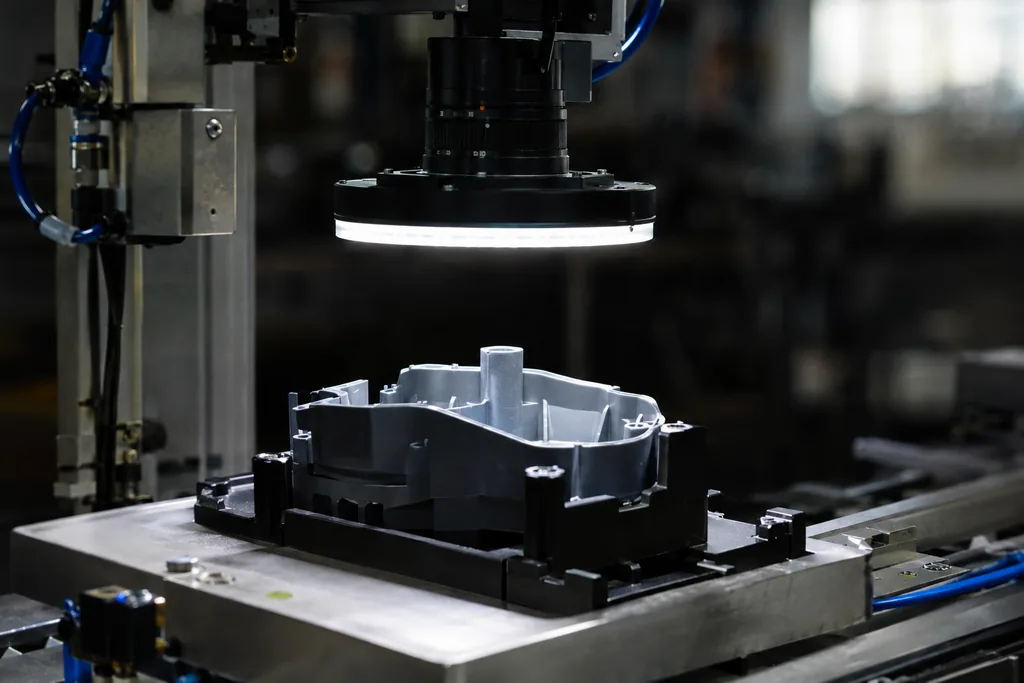
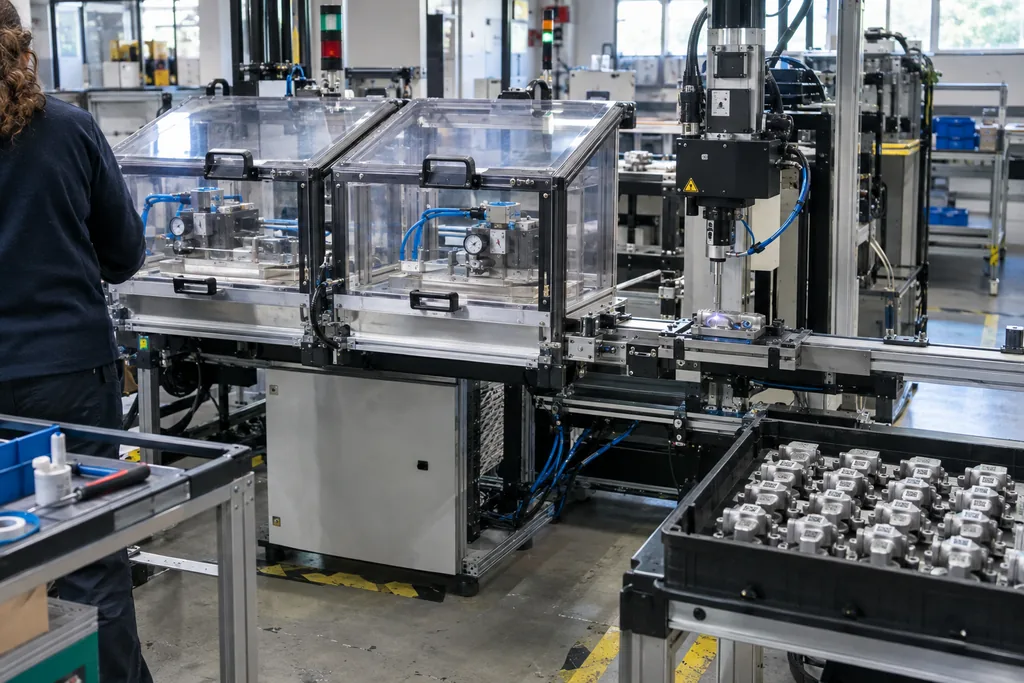
Sprawdza Państwa części pod kątem wad, wymiarów i poprawności montażu: kamery, czujniki laserowe, sprawdziany i monitorowanie procesu.
Wady, odchyłki wymiarowe oraz brakujące lub źle umieszczone komponenty trzeba wykryć, zanim część przejdzie do następnej operacji. Kontrolę umieszczamy tam, gdzie błąd można jeszcze wykryć, a część odrzucić: systemy wizyjne do wykrywania wad, pomiarów i weryfikacji montażu, czujniki laserowe i sprawdziany do kontroli wymiarów oraz monitorowanie procesu (siła, moment, parametry spawania i zgrzewania, dozowana objętość), od kontroli wewnątrz stacji po wolnostojące stanowisko kontrolne. Kontrolę można również dodać do istniejącej linii w ramach modernizacji.
Przykłady zastosowań
- Tworzywa techniczne i wyroby rozdmuchowe: kontrola wizyjna komponentów formowanych z tworzyw sztucznych w linii.
- Urządzenia elektryczne: weryfikacja montażu i kontrola komponentów przed testem.
- Komponenty motoryzacyjne: kontrole wizyjne w trakcie spawania i montażu podzespołów metalowych.
Procesy w tej rodzinie20 procesów
Kontrola wizyjna 2D6 procesów
- Kontrola obecności i położenia (weryfikacja montażu)
- Wykrywanie wad powierzchni
- Pomiar wymiarów za pomocą kamer
- Rozpoznawanie wariantu i orientacji
- Kontrola koloru
- Odczyt znaków i weryfikacja etykiet (OCR/OCV)
Kontrola wizyjna 3D i pomiary laserowe4 procesy
- Kontrola 3D
- Pomiar wysokości, szczeliny i zlicowania (czujniki laserowe, profilometry)
- Kontrola ściegów kleju i uszczelniacza
- Kontrola spoin i zgrzein
Monitorowanie procesu6 procesów
- Monitorowanie przebiegu siła–przemieszczenie (wciskanie, nitowanie, przetłaczanie)
- Monitorowanie przebiegu moment–kąt (wkręcanie)
- Monitorowanie parametrów spawania i zgrzewania
- Monitorowanie dozowanej objętości
- Kontrola wagowa (kompletność, ilość dozowana lub napełniona)
- Kontrola obecności za pomocą czujników
Kontrola wymiarowa2 procesy
- Pomiary czujnikami stykowymi i LVDT
- Pomiary pneumatyczne
Typy stanowisk2 procesy
- Stanowiska kontrolne w linii i wolnostojące
- Kontrola dodawana do istniejących linii
TEST & TRACE
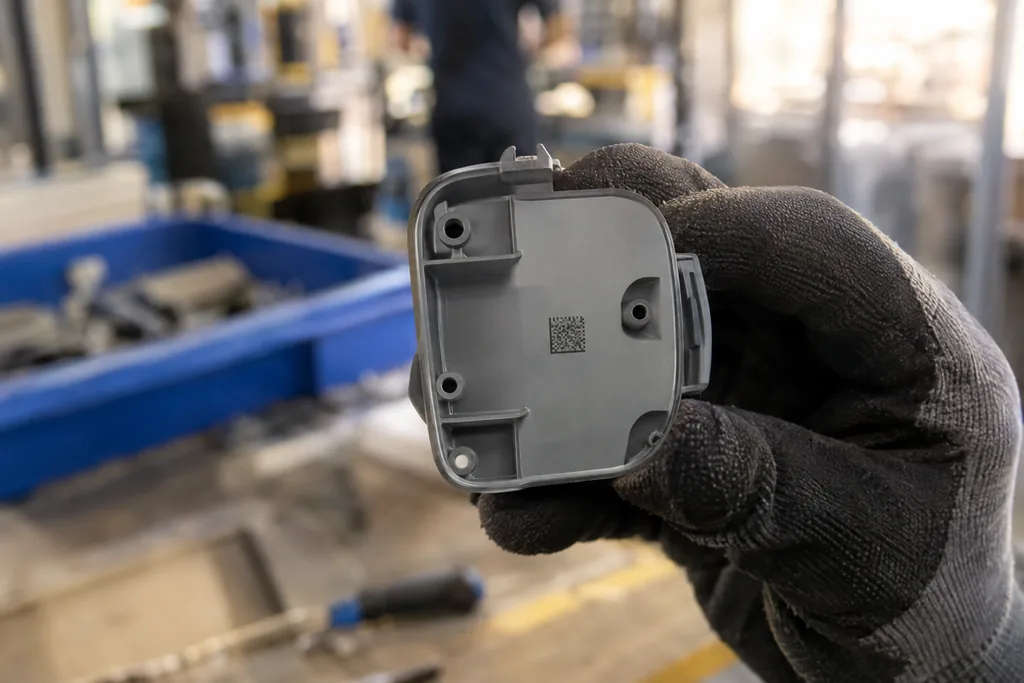
Sprawdza szczelność i działanie każdej części, znakuje ją i rejestruje jej dane, aby zapewnić identyfikowalność.
Każda gotowa część musi mieć potwierdzoną szczelność i działanie, a po opuszczeniu linii pozostać identyfikowalna. Wbudowujemy w maszynę testy szczelności i testy funkcjonalne, znakujemy każdą część w celu identyfikacji i rejestrujemy wyniki dla każdej części na potrzeby identyfikowalności i nadzoru nad linią.
Przykłady zastosowań
- Tworzywa techniczne i wyroby rozdmuchowe: testy szczelności części pustych wewnątrz i formowanych z rozdmuchem, ze znakowaniem do identyfikacji.
- Urządzenia elektryczne: testy funkcjonalne na końcu montażu, z identyfikowalnością komponentów.
Procesy w tej rodzinie30 procesów
Testy szczelności5 procesów
- Metoda spadku ciśnienia (pomiar względny lub różnicowy)
- Metoda przepływu masowego
- Metoda zaniku podciśnienia
- Testy ciśnienia rozrywającego i ciśnienia próbnego
- Testy przepływu
Testy funkcjonalne4 procesy
- Testy zadziałania (siła, skok, punkt przełączania)
- Testy pracy zaworów i silników
- Testy momentu obrotowego
- Testy wyrywania, wypychania i wytrzymałości połączeń
Testy elektryczne4 procesy
- Testy ciągłości obwodów
- Pomiar rezystancji izolacji
- Pomiary rezystancji, prądu i napięcia
- Programowanie płytek PCB i sterowników ECU (flashowanie)
Znakowanie części6 procesów
- Znakowanie laserowe (lasery światłowodowe, CO2, UV)
- Znakowanie mikroudarowe
- Druk atramentowy
- Drukowanie i aplikacja etykiet
- Tłoczenie folią na gorąco
- Grawerowanie
Identyfikacja3 procesy
- Odczyt kodów DataMatrix, QR i kodów kreskowych
- Ocena jakości kodów
- RFID na nośnikach części
Dane i identyfikowalność8 procesów
- Zapis danych identyfikowalności dla każdej części
- Serializacja i genealogia komponentów
- Nadzór nad linią i OEE
- SPC i raportowanie zdolności procesu (Cp, Cpk)
- Interfejsy MES i ERP
- Zarządzanie recepturami i wariantami
- Poka-yoke, blokady sekwencji i bramki jakości (quality gates)
- Stanowiska naprawcze
Jedna maszyna. Wiele procesów.
Większość części wymaga kilku operacji. Gdy każda z nich odbywa się na osobnej maszynie, każde przekazanie oznacza dodatkową manipulację, buforowanie i kolejne miejsce, w którym część może zostać uszkodzona, źle ustawiona lub pomylona.
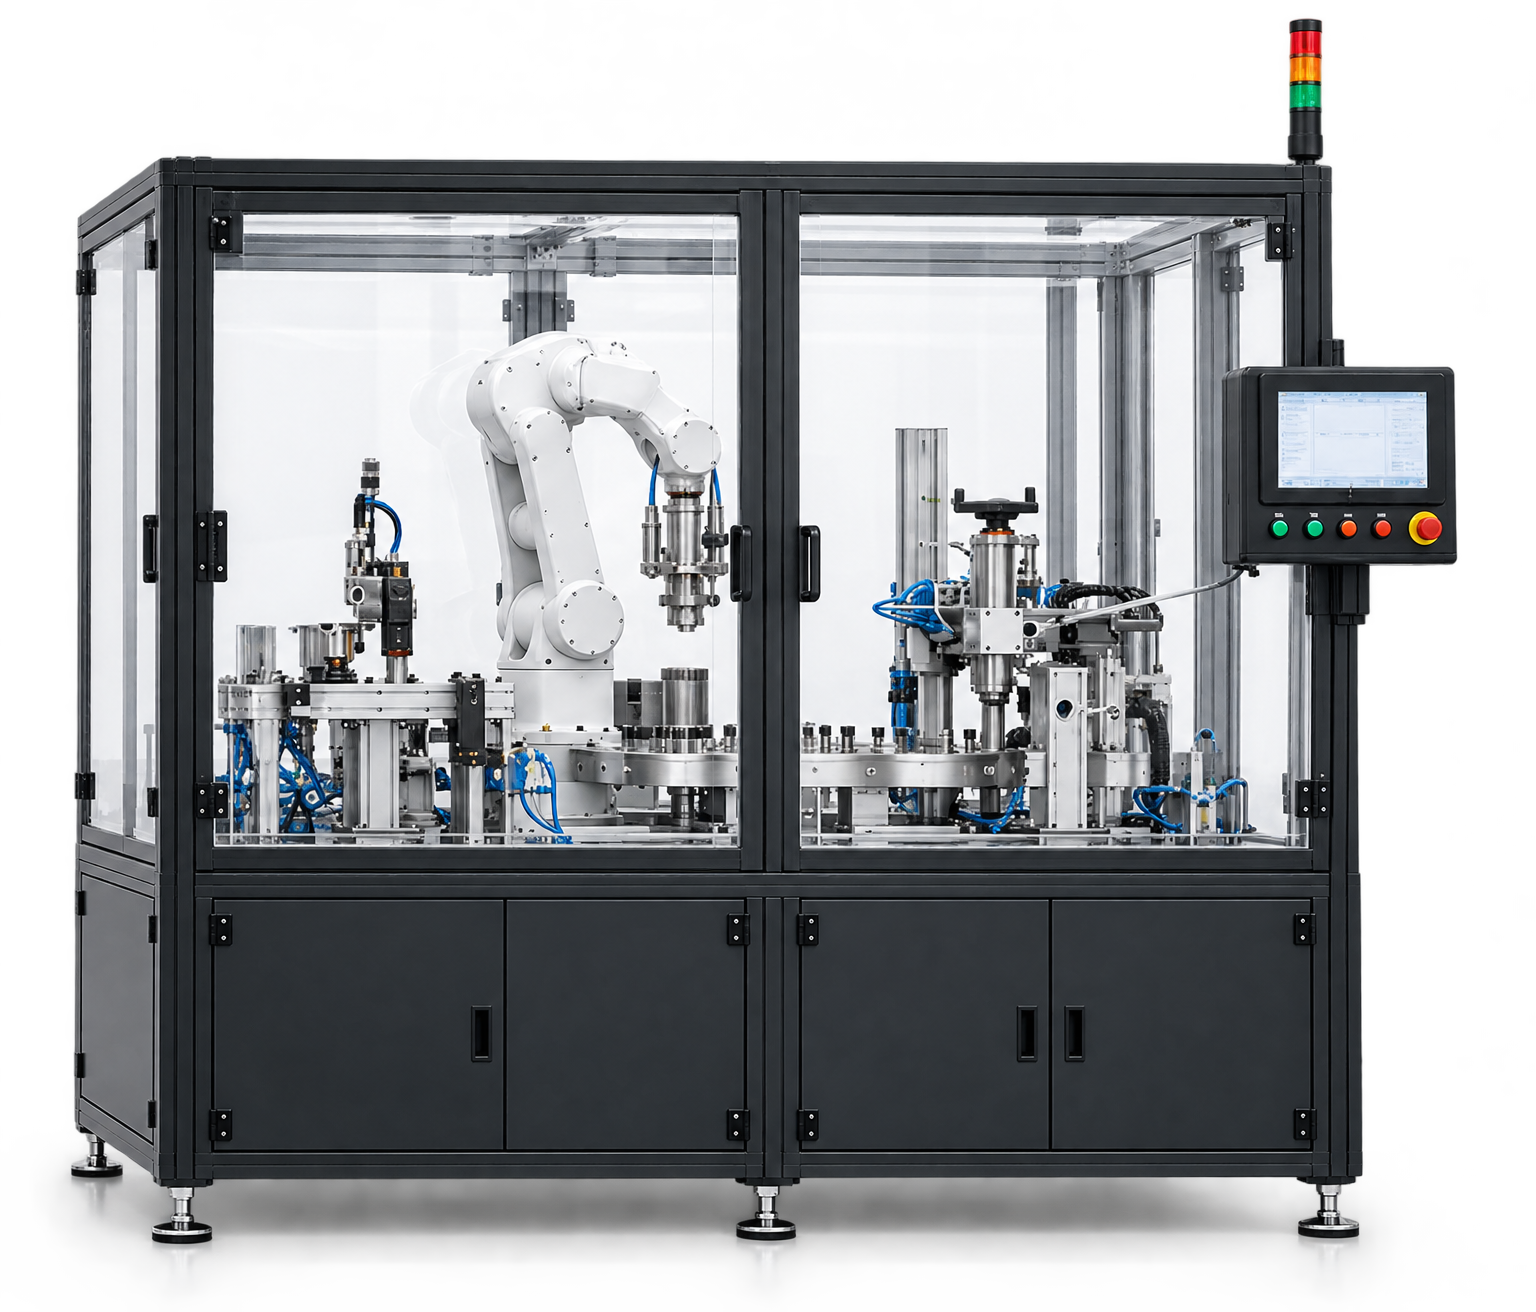
Łączymy rodziny procesów, których wymaga Państwa część, w jeden system produkcyjny na miarę: jeden przepływ części, jeden system sterowania i jedna odpowiedzialność od wymagań do rozruchu. To proces wyznacza maszynę – nie odwrotnie.
Przykładowa sekwencja
- HANDLE
- SHAPE
- ASSEMBLE
- JOIN
- INSPECT
- TEST & TRACE
- HANDLE
To nie jest konkretny projekt: jedno gniazdo dla formowanej obudowy z tworzywa sztucznego mogłoby pobrać część z przenośnika (HANDLE), usunąć wlewek (SHAPE), wcisnąć metalową wkładkę (ASSEMBLE), zgrzać ultradźwiękowo pokrywę (JOIN), sprawdzić montaż kamerą (INSPECT), a następnie wykonać test szczelności i oznakować część (TEST & TRACE), po czym odłożyć ją na przenośnik odbiorczy (HANDLE).
Technologie, które integrujemy
Komponenty i systemy tych producentów integrujemy w maszynach CBWEE Europe, dobierając je do zadania lub do standardów Państwa zakładu.
- Roboty
- FANUC
- ABB
- KUKA
- ESTUN
- Sterowanie i napędy
- Siemens
- Allen-Bradley
- Beckhoff
- B&R
- Schneider Electric
- SEW-EURODRIVE
- Bosch Rexroth
- Pneumatyka
- Festo
- SMC
- Bezpieczeństwo i osłony
- SICK
- Pilz
- EUCHNER
- Troax
- Axelent
- Chwytaki i technika podciśnieniowa
- SCHUNK
- Zimmer Group
- Gimatic
- DESTACO
- Przenośniki i indeksowanie
- Bosch Rexroth
- WEISS
- Wkręcanie
- Atlas Copco
- DEPRAG
- Wciskanie i monitorowanie siły
- Kistler
- Zgrzewanie tworzyw sztucznych
- Dukane
- Spawanie i zgrzewanie metali
- Fronius
- ARO Welding Technologies
- Dozowanie i uszczelnianie
- Nordson
- Atlas Copco
- DOPAG
- Systemy wizyjne
- Cognex
- KEYENCE
- SICK
- Mech-Mind
- Pomiary
- KEYENCE
- Testy szczelności i elektryczne
- ATEQ
- CETA
- Znakowanie i identyfikacja
- KEYENCE
- Datalogic
- Videojet
- Gravotech
- SIC Marking
- Zebra Technologies
Nazwy marek są własnością ich prawnych właścicieli. Ich wymienienie nie oznacza partnerstwa ani rekomendacji.
Zacznijmy od Państwa części i jej procesu.
Prosimy opisać część, wymagane operacje i planowane wolumeny. Zaproponujemy połączenie rodzin procesów i maszynę zbudowaną pod ten proces.