Az eljárások, amelyekhez értünk.
Hat folyamatcsalád, 164 eljárás: ezek minden általunk tervezett gép építőelemei. Nyissa ki egy folyamatcsalád csoportjait, és megtekintheti az összes eljárást, amelyet beépíthetünk a gépébe, önállóan vagy más eljárásokkal kombinálva. Ha egy eljárás egy szakgyártó berendezésén fut, például ultrahangos generátoron vagy szivárgásvizsgáló műszeren, a berendezést mi választjuk ki és integráljuk, és mi felelünk a teljes gépért.


ASSEMBLE
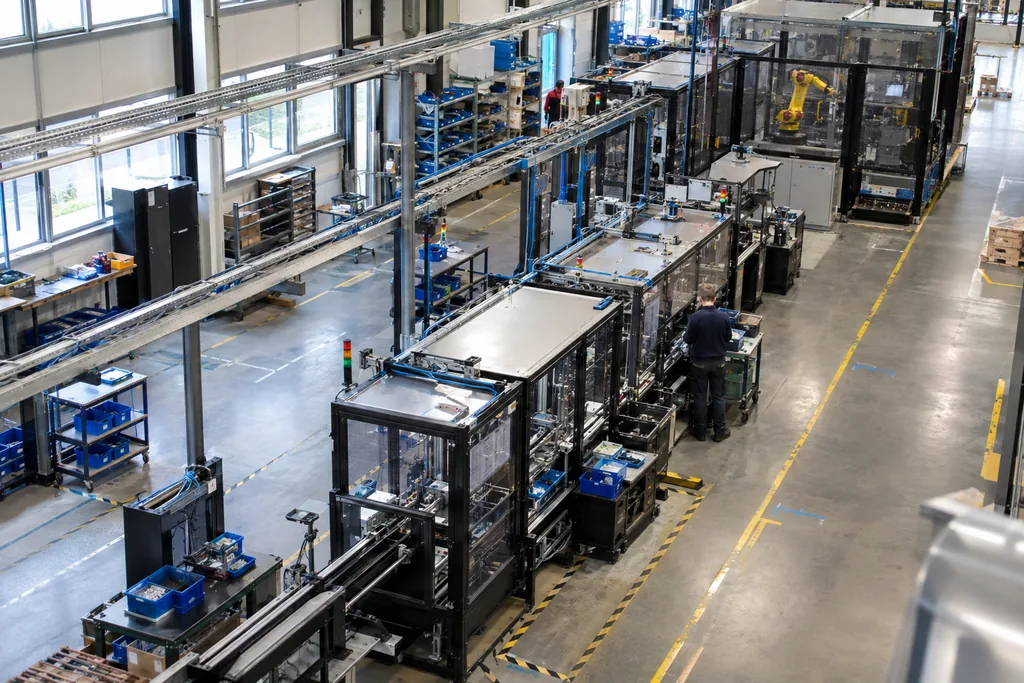
Összeszereli alkatrészeit: pozicionálja, besajtolja, csavarozza és rögzíti őket, megismételhető műveletsorrendben.
Terméke különálló alkatrészekként érkezik, és egyetlen szerelt egységként kell távoznia, minden alkatrésszel a helyén, ciklusról ciklusra. Megtervezzük és legyártjuk az alkatrészeket pozicionáló és rögzítő készülékeket, majd köréjük integráljuk a csavarozást, a besajtolást és a robotos vagy kobottal támogatott összeszerelést, az önálló állomástól a komplett összeszerelő rendszerig.
Hol alkalmazzuk
- Műszaki és fúvott műanyag alkatrészek: öntött műanyag alkatrészek robotos összeszerelése csavarozó és besajtoló állomásokkal.
- Villamos berendezések: villamos és háztartásigép-alkatrészek összeszerelése a működésvizsgálat előtt.
- Ipari termékek: meglévő robotos szerelősorok korszerűsítése, az elavult vezérlések cseréjétől a teljes robotrendszer megújításáig.
A folyamatcsalád eljárásai24 eljárás
Csavarozás és menetes kötések4 eljárás
- Csavarozás
- Többorsós csavarozás és anyacsavar-meghúzás
- Automatikus csavaradagolás (fúvatással vagy csavarkiadóból történő felvétellel)
- Menetformáló csavarozás műanyagba
Préselés6 eljárás
- Préselés és besajtolás (szervo-, pneumatikus és hidropneumatikus présekkel)
- Menetes és sárgaréz betétek besajtolása
- Csapágyak, perselyek és hüvelyek besajtolása
- Tüskék, illesztőcsapok és press-fit érintkezők besajtolása
- Tengelyek, fogaskerekek és agyak besajtolása
- Zsugorillesztés (indukciós melegítéssel vagy hűtéssel)
Alkatrészek behelyezése és beépítése8 eljárás
- Bepattintásos és klipszes szerelés
- O-gyűrűk és tömítések szerelése
- Seeger-gyűrűk és rögzítőgyűrűk szerelése
- Rugók szerelése (nyomó-, torziós és előfeszített rugók)
- Lapos tömítések, átvezetőgyűrűk, dugók és kupakok behelyezése
- Tömlőbilincsek és füles bilincsek zárása
- Csatlakozók összedugása, kábelek és tömlők csatlakoztatása
- Villamos érintkezők és csatlakozókapcsok behelyezése
Robotos összeszerelés2 eljárás
- Robotos összeszerelés
- Kobottal támogatott összeszerelés
Kiegészítő műveletek3 eljárás
- Zsírzás, olajozás és kenőanyag-adagolás
- Beállítás és justírozás (rugóerő, hézag, kapcsolási pont)
- Hézagoló alátétek kiválasztása és beépítése (hézagkiegyenlítés)
Szerelőkészülékek1 eljárás
- Készüléktervezés és -gyártás, változatonkénti alkatrészfészkek gyors átállással

JOIN
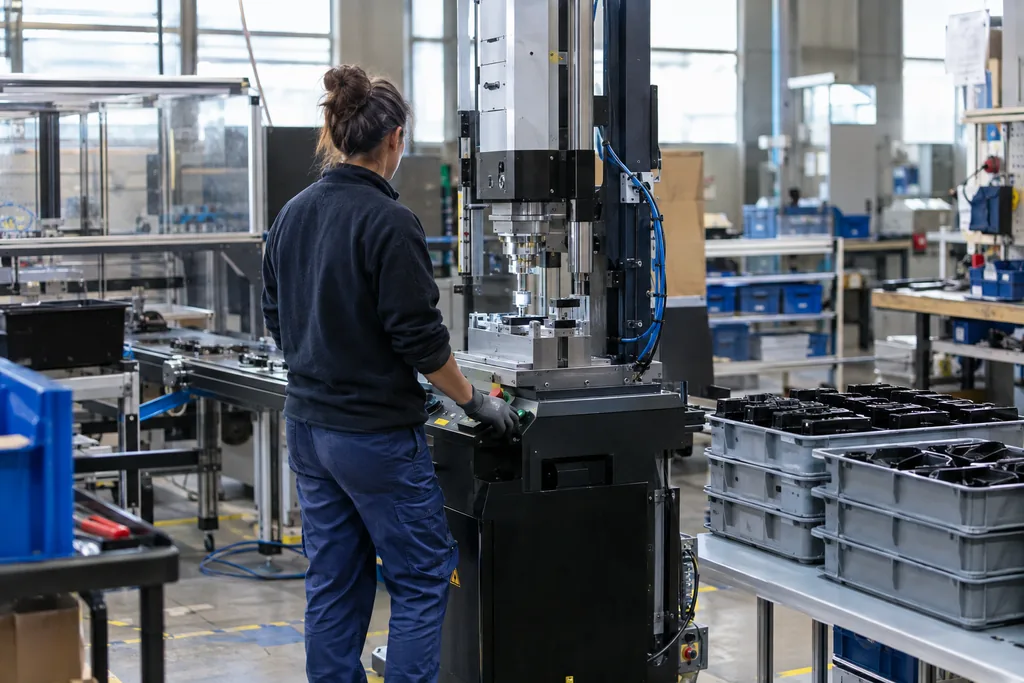
Tartós kötést hoz létre fém- és műanyag alkatrészeken hegesztéssel, szegecseléssel, ragasztással vagy tömítéssel.
Az azonos vagy eltérő anyagú alkatrészeket tartósan kell összekötni, és a kötésnek ott, ahol a termék megkívánja, terhelést kell viselnie vagy tömítenie kell. A kötési eljárást az anyagok és a kötéssel szembeni követelmény alapján választjuk ki, majd megtervezzük az alkatrészeket megtartó és a kötést létrehozó hegesztőkészülékeket, szerszámokat és adagolóberendezéseket, robotos vagy kézi állomásokhoz.
Hol alkalmazzuk
- Autóipari alkatrészek: fém részegységek ellenállás-ponthegesztése, valamint szegecselés ott, ahol könnyű vagy eltérő anyagokat kell összekötni.
- Autóipari alkatrészek: robotos és kézi hegesztőállomásokhoz tervezett és gyártott hegesztőkészülékek és szerszámok.
- Műszaki és fúvott műanyag alkatrészek: műanyag alkatrészek ultrahangos hegesztése, ragasztás, tömítés és adagolás.
A folyamatcsalád eljárásai38 eljárás
Ellenállás-hegesztés3 eljárás
- Ellenállás-ponthegesztés
- Anyák és csapszegek dudorhegesztése
- Görgős vonalhegesztés
Ívhegesztés és keményforrasztás5 eljárás
- Robotos MIG/MAG-hegesztés
- Robotos TIG-hegesztés
- Ívhúzásos csaphegesztés (hagyományos és rövid idejű)
- Keményforrasztás (MIG-forrasztás, indukciós keményforrasztás)
- Szelektív és indukciós lágyforrasztás
Műanyaghegesztés5 eljárás
- Ultrahangos hegesztés
- Infravörös hegesztés
- Vibrációs hegesztés
- Forgó dörzshegesztés (spin welding)
- Műanyagok lézeres hegesztése (átsugárzásos)
Műanyag-szegecselés és betétek5 eljárás
- Hőszegecselés (fűtött bélyeggel)
- Forrólevegős és hideg szegecselés
- Infravörös szegecselés
- Ultrahangos szegecselés és peremezés
- Betétek beágyazása hővel vagy ultrahanggal
Mechanikus kötés10 eljárás
- Szegecselés
- Önátszúró szegecselés (SPR)
- Vakszegecselés
- Szegecsanyák és szegecscsavarok beültetése
- Orbitális és radiális szegecselés
- Clinchelés (préskötés)
- Besajtolható (self-clinching) anyák és csapszegek beépítése
- Robotos görgős és asztali peremhajlítás (hemming)
- Kábelsaruk, érvéghüvelyek és tömlőszerelvények krimpelése
- Fém alkatrészek rögzítése beütéssel és kalapálással (caulking)
Ragasztás és tömítés8 eljárás
- Ragasztás
- Hernyó- és pontszerű adagolás, tömítés
- 1K és 2K anyagok adagolása és keverése
- Olvadékragasztó (hot-melt) adagolása
- Helyben formázott tömítések (FIPG) és helyben habosított tömítések (FIPFG)
- Kiöntés és tokozás
- Ragasztószalagok, ragasztópárnák és tapaszok felhelyezése
- UV- és infravörös kikeményítés
Hegesztőkészülékek és BIW-részegységek2 eljárás
- Hegesztőkészülékek és szerszámok
- Nyers karosszéria (BIW) részegységeinek szerelése
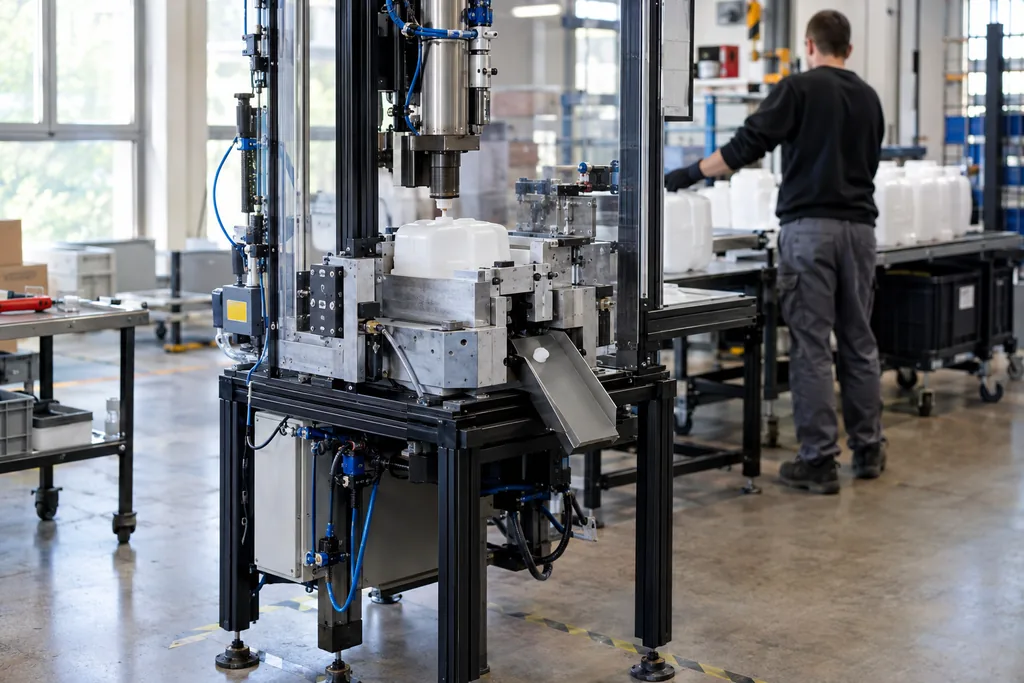
SHAPE
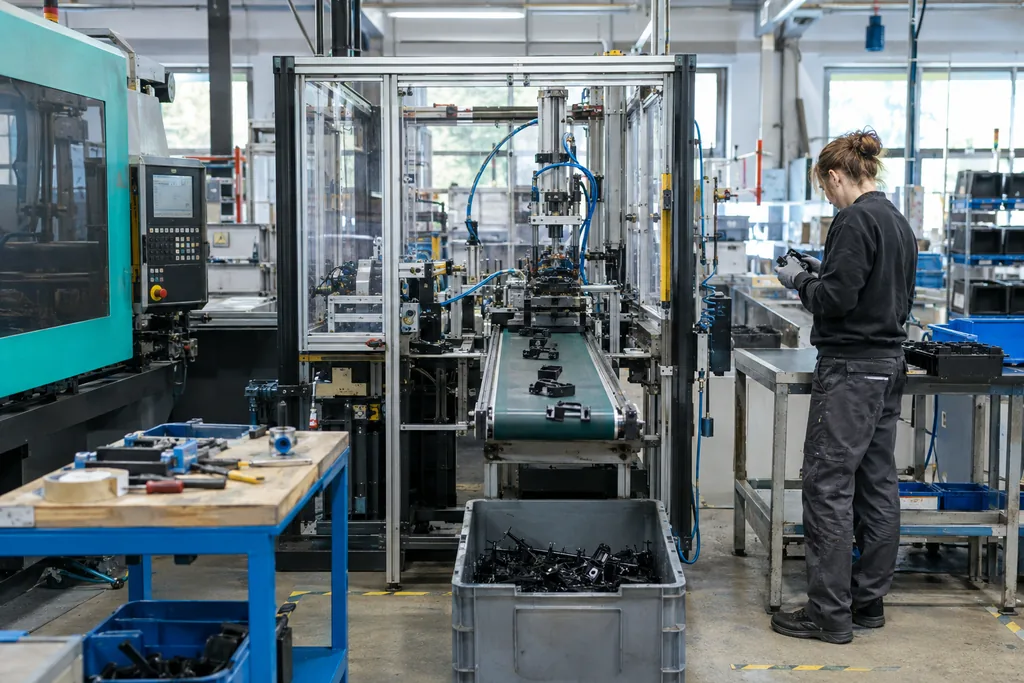
Vágja, forgácsolja és alakítja alkatrészeit: eltávolítja a beömlőcsonkokat, körülvágja a széleket, furatokat lyukaszt és előkészíti a felületeket.
Az alkatrész gyakran úgy érkezik a géphez, hogy el kell távolítani róla a beömlőcsonkokat, körül kell vágni a széleit, furatokat kell még kialakítani rajta, vagy elő kell készíteni a felületét. A beömlőcsonk-eltávolítást, a körülvágást, a lyukasztást, a soron belüli forgácsolást, az alakítást és a felület-előkészítést beépítjük a gépbe, az alkatrészt pedig a geometriájára tervezett készülék tartja, így végleges formájában jut el a következő műveletig.
Hol alkalmazzuk
- Műszaki és fúvott műanyag alkatrészek: öntött alkatrészek beömlőcsonk-eltávolítása, szélek és nyílások marása és körülvágása.
- Műszaki és fúvott műanyag alkatrészek: furatok és nyílások kivágása és lyukasztása.
A folyamatcsalád eljárásai20 eljárás
Öntött alkatrészek utómegmunkálása7 eljárás
- Beömlőcsonk-eltávolítás: az alkatrészek leválasztása a beömlőcsonkokról és elosztócsatornákról (állomásban vagy a megfogóban)
- Fúvott alkatrészek sorjaeltávolítása
- Marás és körülvágás
- Körülvágás forró késsel
- Ultrahangos vágás
- Kivágás és lyukasztás
- Sorjázás és élletörés
Vágás1 eljárás
- Tömlők, csövek és profilok hosszra vágása
Soron belüli forgácsolás4 eljárás
- Fúrás
- Menetfúrás és menetformázás
- Dörzsárazás és süllyesztés
- Robotos csiszolás és polírozás
Alakítás4 eljárás
- Csőhajlítás, huzal- és fülhajlítás
- Csőperemezés és csővégalakítás
- Dombornyomás és prégelés
- Egyengetés
Felület-előkészítés4 eljárás
- Tisztítás és lefúvatás
- CO2-hószórásos tisztítás
- Sztatikus töltés semlegesítése (lefúvatás ionizált levegővel)
- Plazma-, korona- és lángkezelés
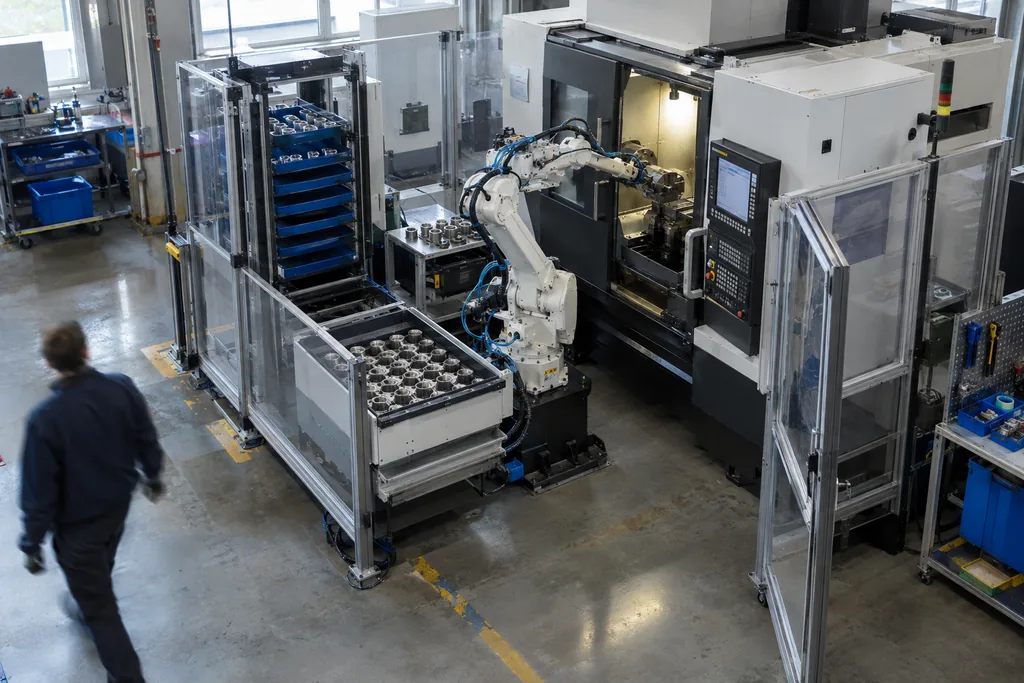

HANDLE
Mozgatja, adagolja, kiszedi és rakatolja alkatrészeit a műveletek között, az első állomástól a raklapig.
Az alkatrészeknek a megfelelő helyzetben kell minden művelethez eljutniuk, állomásról állomásra kell haladniuk, majd el kell hagyniuk a sort, anélkül, hogy a kézi emelés szűk keresztmetszetté válna. Ezt az anyagáramlást beletervezzük a gépbe: alkatrész-adagolás, szállítópályás továbbítás, kameravezérelt ládából szedés, gépkiszolgálás, depalettázás és palettázás, az Ön alkatrészére tervezett megfogókkal és robotszerszámokkal. A megoldások köre a szabványos görgős szállítópályáktól a teljesen automatizált robotos palettázócellákig terjed.
Hol alkalmazzuk
- Ipari termékek: szállítórendszerek, depalettázás és robotos sorvégi palettázócellák, amelyek kiváltják az ismétlődő kézi emelést.
- Autóipari alkatrészek: rendezetlenül elhelyezkedő fémalkatrészek kameravezérelt ládából szedése a gyártósor ellátására.
- Műszaki és fúvott műanyag alkatrészek: alkatrész-adagolás vibrációs tálas adagolókkal, robotos mozgatás az állomások között és gépkiszolgálás.
A folyamatcsalád eljárásai32 eljárás
Alkatrész-adagolás7 eljárás
- Vibrációs tálas adagolók
- Lineáris adagolók és leválasztók
- Lépcsős adagolók
- Flexibilis adagolók gépi látással
- Garatok és elevátorok ömlesztett alkatrészekhez
- Tálcák és bliszterek kezelése, tálcarakatolók
- Adagolás hevederes tekercsről és tárból
Robotos anyagmozgatás4 eljárás
- Pick-and-place (derékszögű, SCARA-, delta- és portálrobotok)
- Kameravezérelt ládából szedés (bin picking)
- Kameravezérelt robotpozicionálás (2D/3D, szállítópályán és készülékben)
- Gépkiszolgálás (prések, fröccsöntő gépek, CNC-szerszámgépek)
Állomások közötti transzfer5 eljárás
- Forgó osztóasztalok
- Lineáris léptető transzfer
- Palettás (munkadarab-hordozós) transzferrendszerek
- Léptetőgerendás (walking beam) és shuttle-transzfer
- AGV- és AMR-interfészek
Szállítás4 eljárás
- Görgős, szalagos és láncos szállítópályák
- Torlasztás és pufferek
- Emelők és függőleges szállítók
- Forgóasztalok, terelők és összevezetők
Orientálás és átfordítás3 eljárás
- Pozicionálók, átfordítók és forgatóegységek, hegesztéshez is
- Orientáló állomások
- Ergonomikus emelési segédeszközök és manipulátorok
Sorvégi műveletek6 eljárás
- Robotos palettázás
- Depalettázás
- Rétegközi lapok és csúszólapok (slip-sheet) elhelyezése
- Kész alkatrészek berakása dobozokba és visszaforgatható göngyölegekbe
- Sztreccsfóliázás és pántolás
- OK/NOK szétválogatás és selejtkivezetés
Robotszerszámok (EOAT)3 eljárás
- Mechanikus megfogók és egyedi robotszerszámok
- Szerszámcserélők
- Vákuumos, mágneses és tűs megfogók
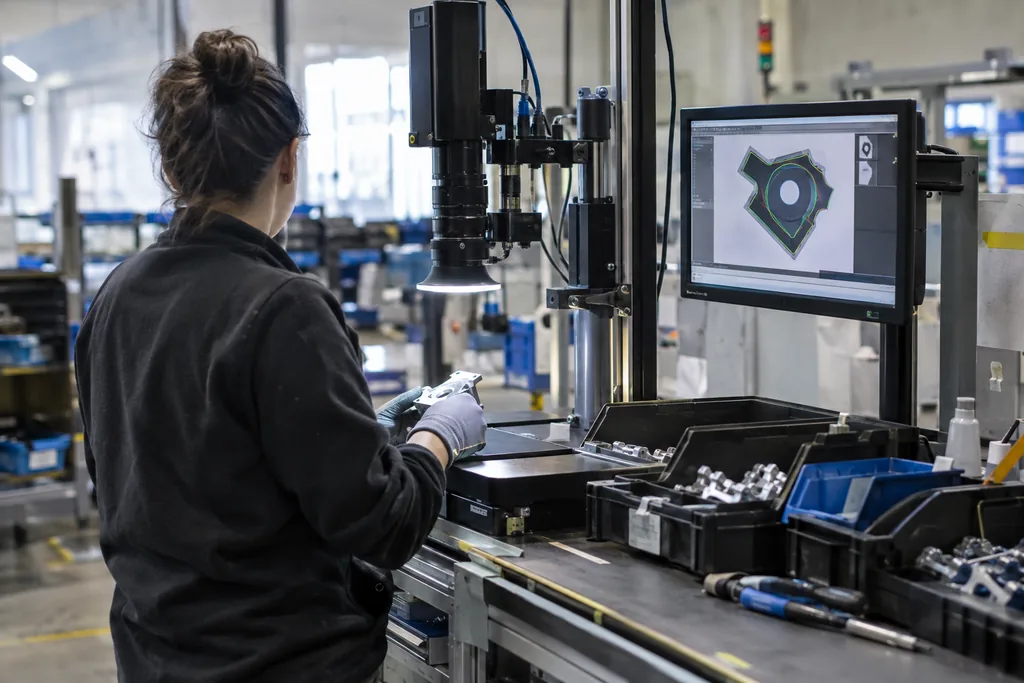
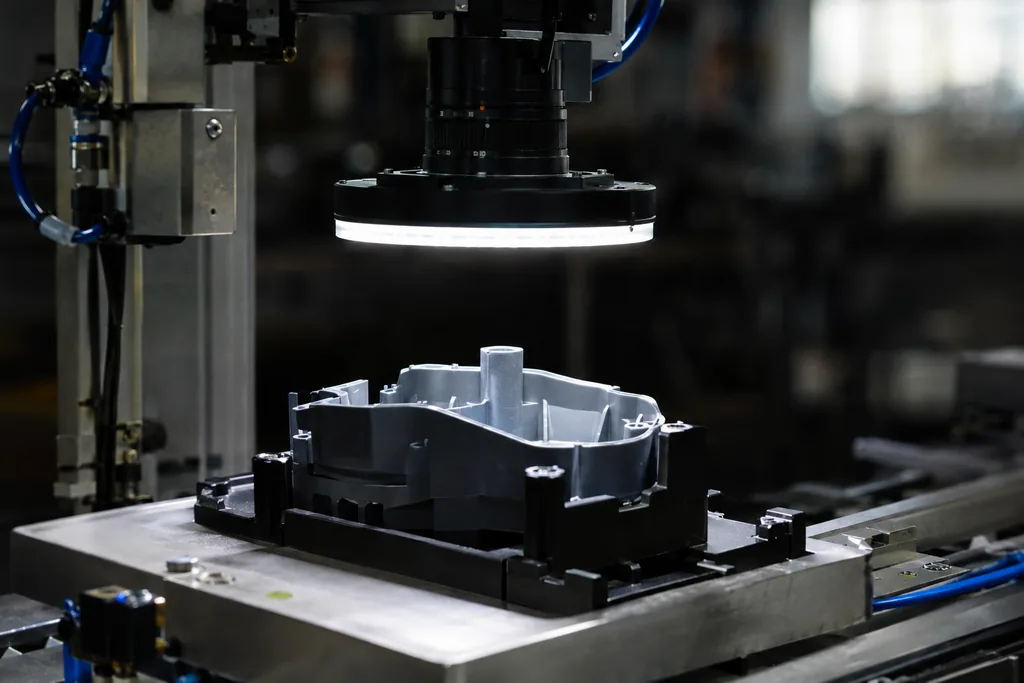
INSPECT
Ellenőrzi alkatrészeit hibák, méretek és a helyes összeszerelés szempontjából: kamerákkal, lézeres érzékelőkkel, mérőeszközökkel és folyamat közbeni felügyelettel.
A hibákat, a méreteltéréseket és a hiányzó vagy rosszul elhelyezett alkatrészeket meg kell találni, mielőtt az alkatrész a következő műveletre kerül. Az ellenőrzést oda helyezzük, ahol a hiba még észlelhető és az alkatrész kiselejtezhető: gépi látás a hibafelismeréshez, a méréshez és az összeszerelés ellenőrzéséhez, lézeres érzékelők és mérőeszközök a méretekhez, valamint az erő, a nyomaték, a hegesztési paraméterek vagy az adagolt térfogat folyamat közbeni felügyelete, az állomásba épített ellenőrzéstől az önálló ellenőrzőállomásig. Az ellenőrzés meglévő gyártósorba is utólag beépíthető.
Hol alkalmazzuk
- Műszaki és fúvott műanyag alkatrészek: öntött műanyag alkatrészek soron belüli kamerás ellenőrzése.
- Villamos berendezések: összeszerelés-ellenőrzés és az alkatrészek ellenőrzése a vizsgálat előtt.
- Autóipari alkatrészek: kamerás ellenőrzések fém részegységek hegesztése és összeszerelése közben.
A folyamatcsalád eljárásai20 eljárás
2D-s gépi látás6 eljárás
- Meglét- és pozícióellenőrzés (összeszerelés-ellenőrzés)
- Felületi hibák felismerése
- Kameraalapú méretmérés
- Változat- és helyzetfelismerés
- Színellenőrzés
- Karakterolvasás és címkeellenőrzés (OCR/OCV)
3D-s gépi látás és lézeres mérés4 eljárás
- 3D-s ellenőrzés
- Magasság-, rés- és síkkülönbség-mérés (lézerszenzorok, profilométerek)
- Ragasztó- és tömítőanyag-hernyók ellenőrzése
- Hegesztett kötések ellenőrzése
Folyamat közbeni felügyelet6 eljárás
- Erő–út felügyelet (besajtolás, szegecselés, clinchelés)
- Nyomaték–szög felügyelet (csavarozás)
- Hegesztési paraméterek felügyelete
- Adagolt térfogat felügyelete
- Ellenőrző mérlegelés (hiánytalanság, adagolt vagy töltött mennyiség)
- Érzékelős meglétellenőrzés
Méretellenőrzés2 eljárás
- Mérés tapintókkal és LVDT-érzékelőkkel
- Pneumatikus mérés
Állomástípusok2 eljárás
- Soron belüli és önálló ellenőrzőállomások
- Ellenőrzés utólagos beépítése meglévő gyártósorokba
TEST & TRACE
Minden alkatrészt megvizsgál szivárgásra és működésre, megjelöli, és rögzíti az adatait, hogy nyomon követhető legyen.
Minden kész alkatrészről igazolni kell, hogy szivárgásmentes és működőképes, és a gyártósor elhagyása után is azonosíthatónak kell maradnia. A szivárgásvizsgálatot és a működésvizsgálatot beépítjük a gépbe, minden alkatrészt azonosítás céljából megjelölünk, az eredményeket pedig alkatrészenként rögzítjük a nyomon követhetőség és a gyártósor-felügyelet érdekében.
Hol alkalmazzuk
- Műszaki és fúvott műanyag alkatrészek: üreges és fúvott alkatrészek szivárgásvizsgálata, azonosító jelöléssel.
- Villamos berendezések: működésvizsgálat az összeszerelés végén, az alkatrészek nyomon követhetőségével.
A folyamatcsalád eljárásai30 eljárás
Szivárgásvizsgálat5 eljárás
- Nyomásesés-mérés (relatív, differenciális)
- Tömegáram-mérés
- Vákuumcsökkenés-mérés
- Repesztő- és próbanyomásos vizsgálat
- Átfolyásvizsgálat
Működésvizsgálat4 eljárás
- Működtetési vizsgálatok (erő, út, kapcsolási pont)
- Szelepek és motorok járatási vizsgálata
- Nyomatékvizsgálat
- Kihúzó-, kinyomó- és kötésszilárdsági vizsgálatok
Villamos vizsgálatok4 eljárás
- Folytonosságvizsgálat
- Szigetelési ellenállás mérése
- Ellenállás-, áram- és feszültségmérés
- PCB- és ECU-programozás (flashelés)
Alkatrészjelölés6 eljárás
- Lézeres jelölés (szállézer, CO2, UV)
- Tűütéses jelölés
- Tintasugaras nyomtatás
- Címkenyomtatás és -felhelyezés
- Melegfóliás prégelés
- Gravírozás
Azonosítás3 eljárás
- DataMatrix-, QR- és vonalkódolvasás
- Kódminőség-értékelés
- RFID a munkadarab-hordozókon
Adatok és nyomon követhetőség8 eljárás
- Alkatrészenkénti nyomonkövetési adatok
- Sorozatszámozás és komponens-genealógia
- Gyártósor-felügyelet és OEE
- SPC és folyamatképesség-jelentések (Cp, Cpk)
- MES- és ERP-interfészek
- Recept- és változatkezelés
- Poka-yoke (hibamegelőzés), sorrendi reteszelések és minőségi kapuk
- Javítóállomások
Egy gép. Több folyamat.
A legtöbb alkatrész több műveletet igényel. Ha mindegyik művelet külön gépen történik, minden átadás további mozgatást, pufferelést és újabb pontot jelent, ahol az alkatrész megsérülhet, rossz helyzetbe kerülhet vagy összekeveredhet.
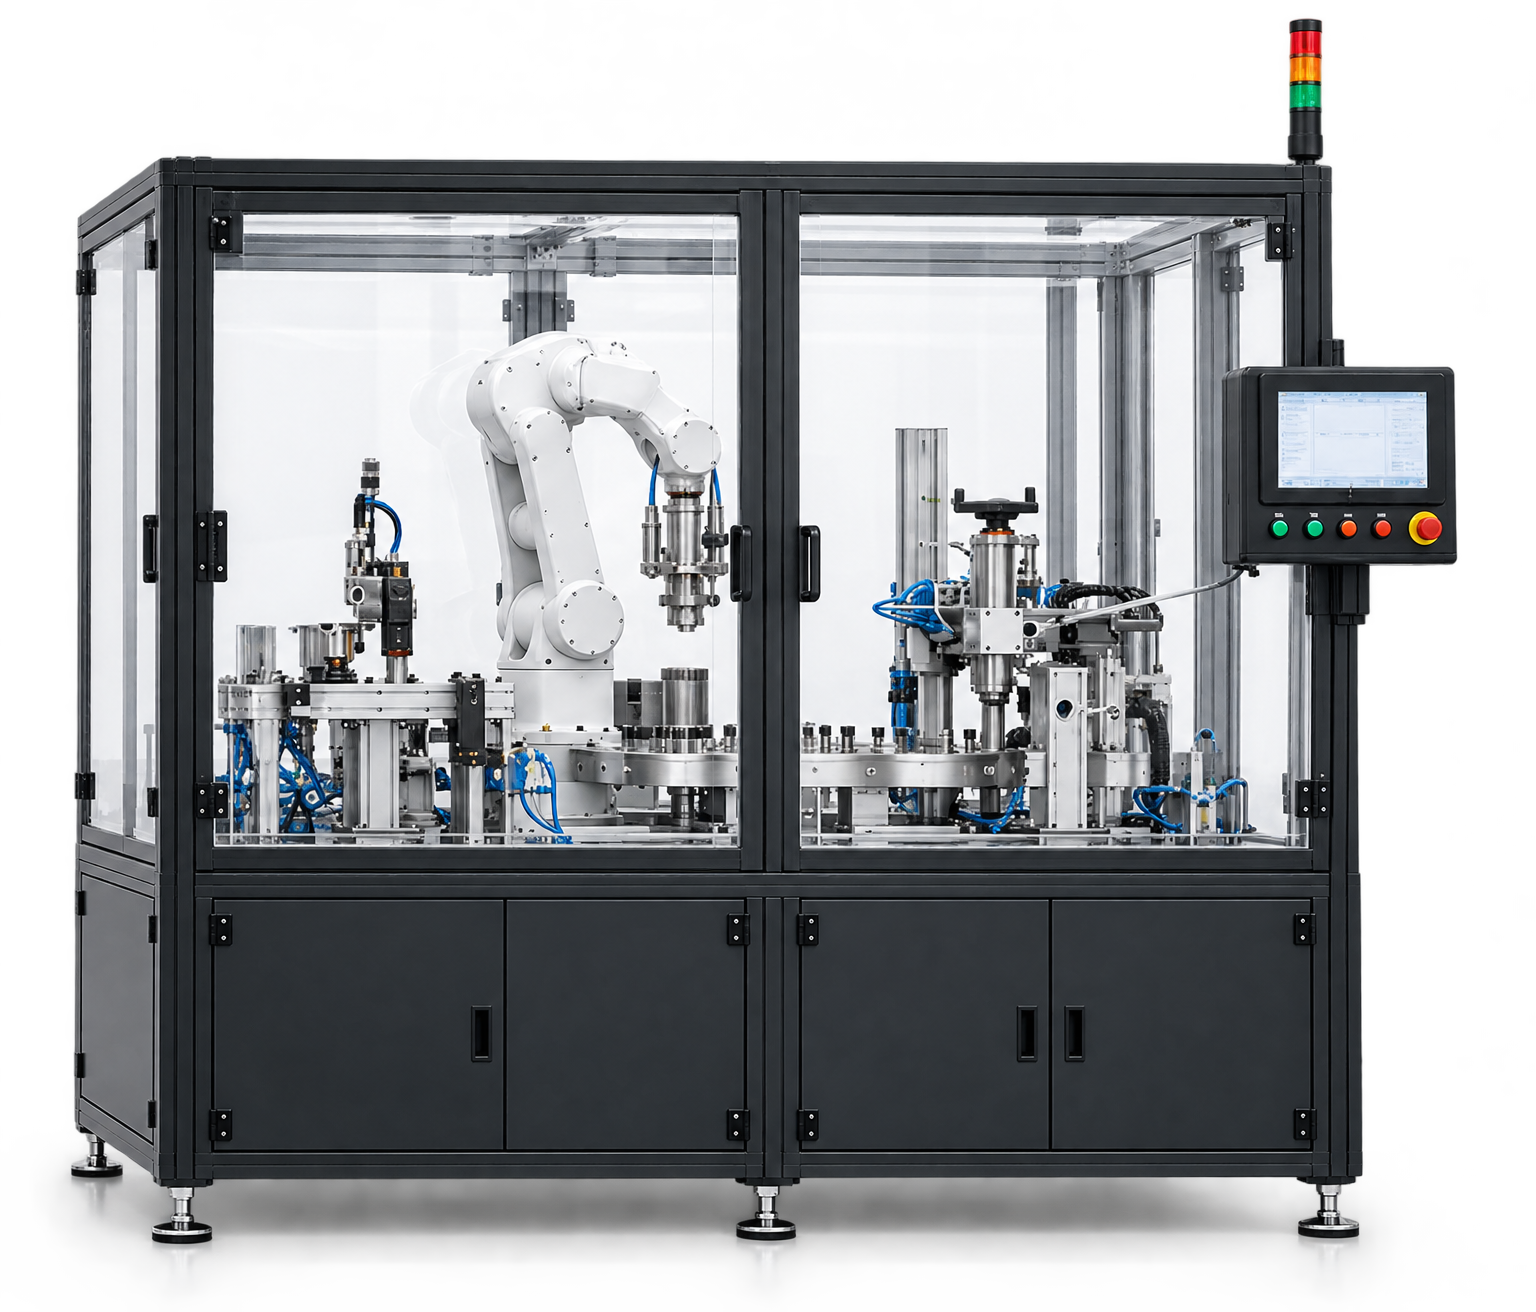
Az alkatrészéhez szükséges folyamatcsaládokat egyetlen egyedi gyártórendszerben egyesítjük: egy anyagáramlás, egy vezérlőrendszer, és egy kézben a felelősség a követelményektől a felfutásig. A folyamat határozza meg a gépet – nem fordítva.
Szemléltető folyamatsor
- HANDLE
- SHAPE
- ASSEMBLE
- JOIN
- INSPECT
- TEST & TRACE
- HANDLE
Nem konkrét projekt: egy öntött műanyag ház feldolgozására szolgáló cella átveheti az alkatrészt egy szállítópályáról (HANDLE), eltávolíthatja a beömlőcsonkot (SHAPE), fém betétet sajtolhat bele (ASSEMBLE), ultrahanggal ráhegesztheti a fedelet (JOIN), kamerával ellenőrizheti az összeszerelést (INSPECT), majd szivárgásvizsgálatot végezhet és jelölést helyezhet el rajta (TEST & TRACE), mielőtt a kimeneti szállítópályára helyezi (HANDLE).
Általunk integrált technológiák
Ezeknek a gyártóknak a komponenseit és rendszereit építjük be a CBWEE Europe gépeibe, a feladathoz vagy az Ön üzemének szabványaihoz igazítva.
- Robotok
- FANUC
- ABB
- KUKA
- ESTUN
- Vezérlés- és hajtástechnika
- Siemens
- Allen-Bradley
- Beckhoff
- B&R
- Schneider Electric
- SEW-EURODRIVE
- Bosch Rexroth
- Pneumatika
- Festo
- SMC
- Gépbiztonság és védőburkolatok
- SICK
- Pilz
- EUCHNER
- Troax
- Axelent
- Megfogók és vákuumtechnika
- SCHUNK
- Zimmer Group
- Gimatic
- DESTACO
- Szállítás és léptetés
- Bosch Rexroth
- WEISS
- Csavarozás
- Atlas Copco
- DEPRAG
- Besajtolás és erőfelügyelet
- Kistler
- Műanyaghegesztés
- Dukane
- Fémhegesztés
- Fronius
- ARO Welding Technologies
- Adagolás és tömítés
- Nordson
- Atlas Copco
- DOPAG
- Gépi látás
- Cognex
- KEYENCE
- SICK
- Mech-Mind
- Mérés
- KEYENCE
- Szivárgás- és villamos vizsgálat
- ATEQ
- CETA
- Jelölés és azonosítás
- KEYENCE
- Datalogic
- Videojet
- Gravotech
- SIC Marking
- Zebra Technologies
A márkanevek a megfelelő tulajdonosaik tulajdonát képezik. Feltüntetésük nem jelent partneri kapcsolatot vagy jóváhagyást.
Kezdjük az Ön alkatrészével és folyamatával.
Írja le az alkatrészt, a szükséges műveleteket és a tervezett mennyiségeket. Javaslatot teszünk a folyamatcsaládok kombinációjára és a köré épülő gépre.